

Introducción
Una soldadura de electrofusión se realiza mediante un manguito, codo, tee o silleta de electrofusión y un equipo para energizarlos. Se define como la fusión de las superficies en contacto por medio de una resistencia eléctrica en espiral de cobre o aluminio, incorporada en las paredes internas del accesorio de electrofusión.
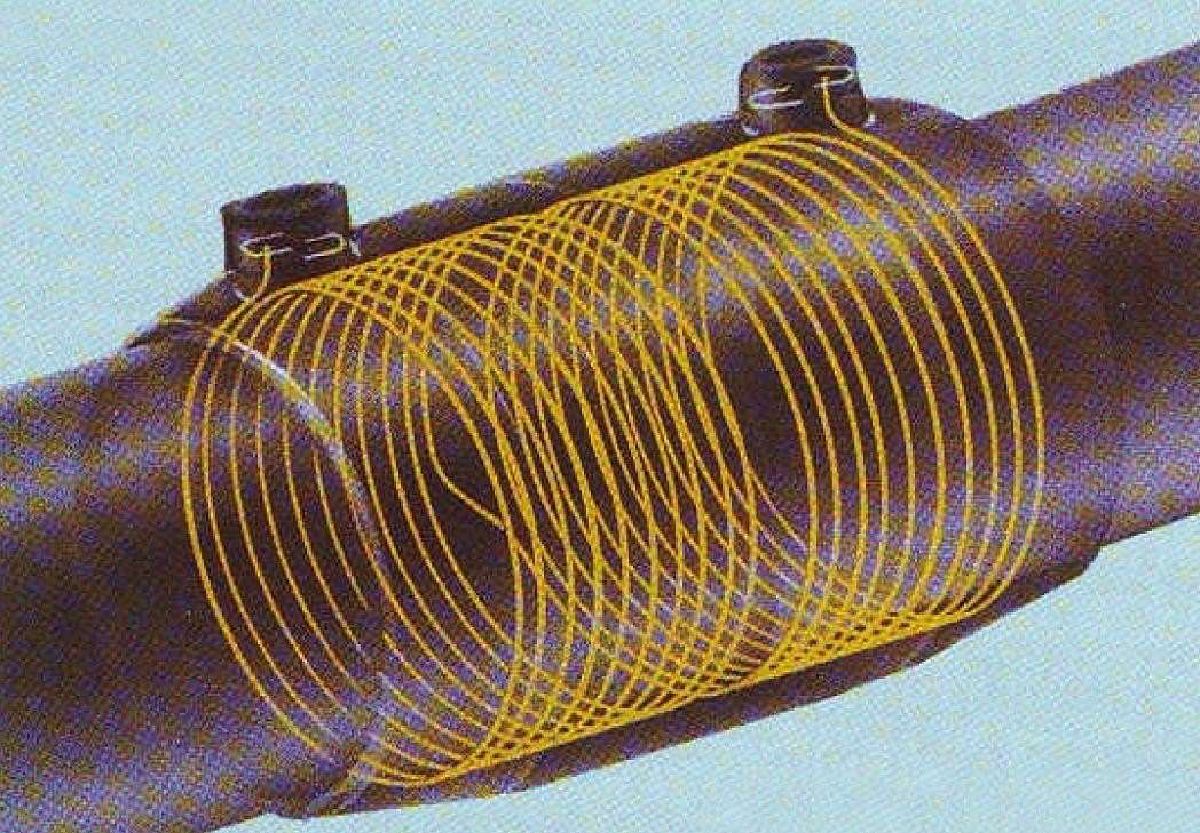
La corriente que suministra el equipo de electrofusión produce el reblandecimiento, por efecto Joule, de las paredes en contacto de los elementos a unir: la pared externa del tubo y la pared interna del accesorio de electrofusión. Existen diversos métodos para soldar HDPE; en esta publicación explicaremos el procedimiento para hacerlo mediante electrofusión según DVS 2207.
Instrumentos necesarios
La ejecución debe realizarse en un lugar seco. En caso de lluvia, la zona de trabajo debe estar protegida. Los instrumentos necesarios para realizar una soldadura por electrofusión son:
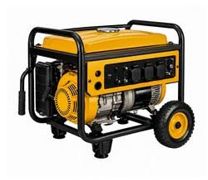
- Fuente de energía: un generador capaz de abastecer al equipo de electrofusión que se va a utilizar.
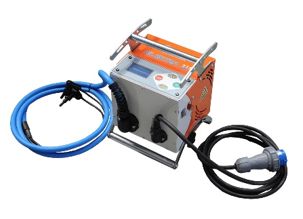
- Equipo de electrofusión: con el rango de trabajo o capaz de abastecer la demanda del accesorio de electrofusión a soldar.
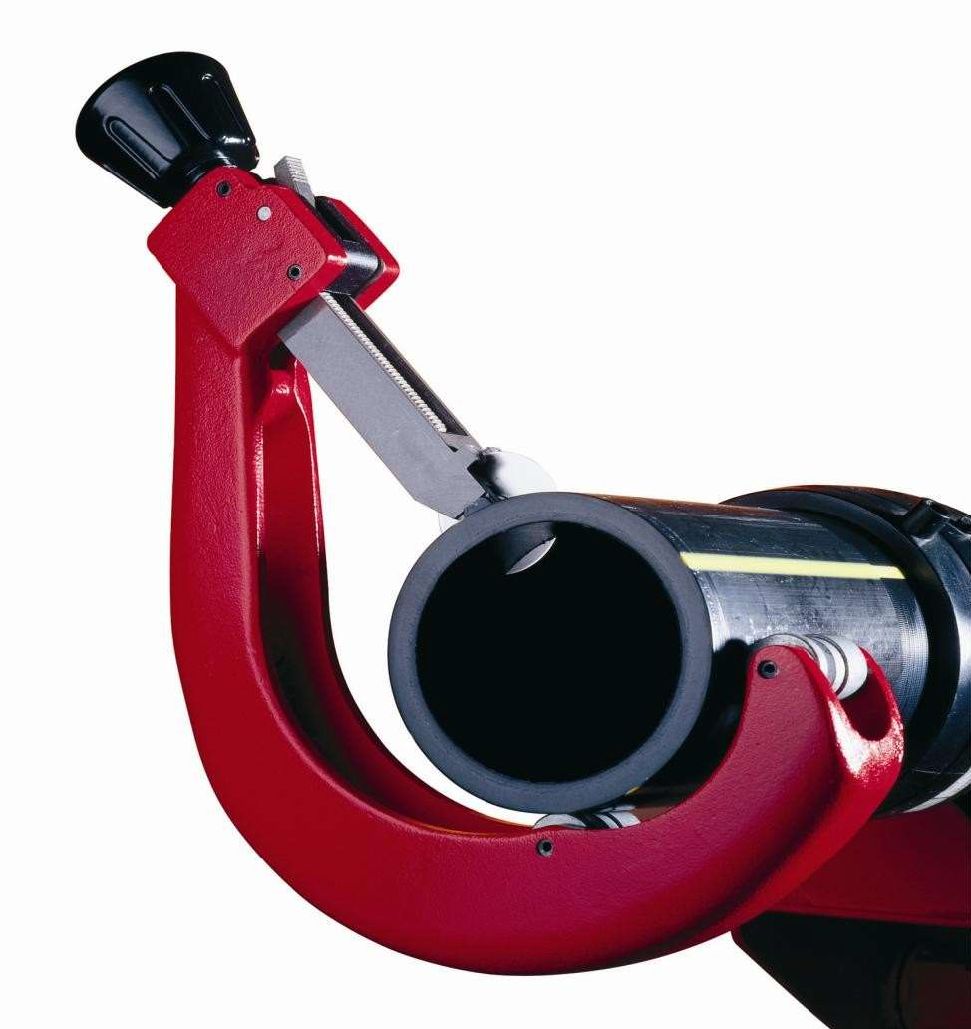
- Cortatubos: para garantizar cortes ortogonales en los extremos de los tubos.
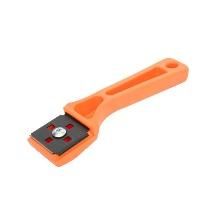
- Raspador: herramienta manual para retirar la película de óxido que se forma en las paredes externas de los tubos PE.
- Alcohol isopropílico y paño de algodón: para limpiar los extremos raspados y el interior del accesorio de electrofusión.
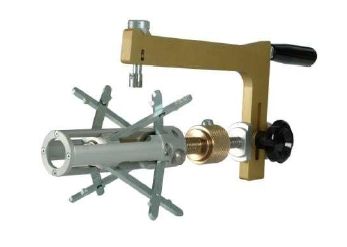
- Alineador: para garantizar alineación y evitar el riesgo de movimiento durante la ejecución de la soldadura.
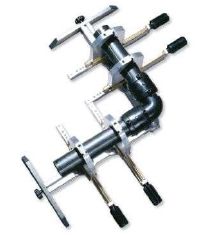
El procedimiento para realizar una soldadura por electrofusión comprende las siguientes fases.
Preparación de materiales
En caso de existir rayaduras en los tubos a soldar, su profundidad no debe superar el 10% del espesor de pared. En el accesorio de electrofusión, el espiral interno debe ser regular, uniforme y no debe presentar superposiciones entre las espiras.
La ovalización de los tubos no debe superar el 1,5 %, calculándolo de la siguiente forma:
Ovalidad = ((diámetro máximo – diámetro mínimo) / diámetro nominal) × 100
Una excesiva curvatura en la sección a soldar, comúnmente encontrada en los tubos en rollo, puede ser eliminada cortando el extremo o curvando el tubo en dirección contraria, sin utilizar ninguna fuente de calor.
Antes de iniciar el proceso debemos limpiar con abundante agua los extremos a soldar y realizar cortes ortogonales con un cortatubo dedicado.
Raspado y limpieza
Utilizando un raspador dedicado, remover la capa de óxido sobre toda la circunferencia del tubo. El raspado debe ser uniforme y su profundidad no debe exceder:
- 0,10 mm para DE ≤ 63 mm
- 0,20 mm para DE > 63 mm
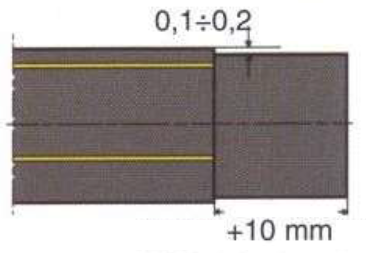
La longitud del raspado debe superar la profundidad de inserción en el accesorio de electrofusión. El raspado no se debe hacer con esmeriles, lijas o cuchillos.
Una vez realizado el raspado, debemos limpiar con alcohol isopropílico y un trapo limpio no sintético las partes raspadas y el interior del accesorio de electrofusión. No se debe usar gasolina o productos grasos. Una vez realizada la limpieza, las partes no deberán ser tocadas con las manos.
Antes de introducir el accesorio de electrofusión en el tubo, es necesario marcar una línea de referencia para la profundidad de inserción y, en caso de ser necesario, instalar el alineador para fijar la soldadura.
Soldadura
Conecte el equipo de electrofusión al accesorio, lea el código de barras del accesorio usando el lector óptico del equipo, compruebe que los parámetros que reconoció el equipo sean los correctos según el accesorio y presione OK. En este momento inicia la cuenta regresiva del tiempo de soldadura en la pantalla del equipo. Cada accesorio tiene su propio tiempo de soldadura; sin embargo, el equipo lo ajusta automáticamente considerando la temperatura ambiente mediante su sonda interna.
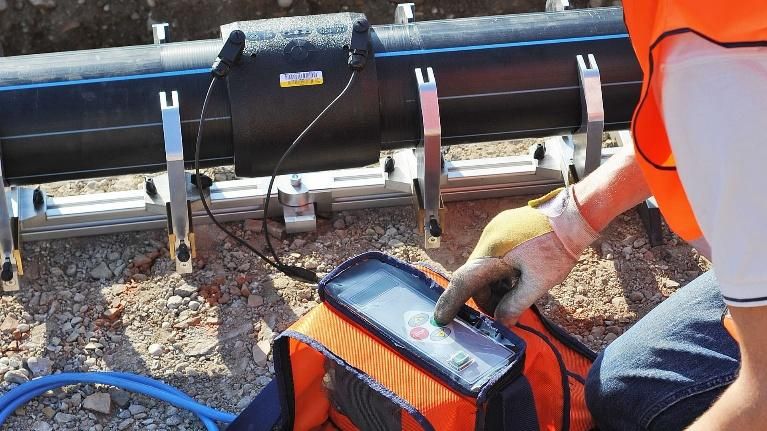
En el caso de interrupción de la fase de soldadura, por cualquier desperfecto, está permitido repetir la operación, siempre que se espere el completo enfriamiento de la unión. La repetición del proceso de soldadura puede efectuarse sólo una vez.
Enfriamiento
Finalizada la fase de soldadura, se desconectan los bornes de los cables de alimentación del accesorio. La remoción del alineador debe realizarse después del completo enfriamiento, que no sea inferior a 20 minutos. En este tiempo, la unión soldada no debe ser sometida a movimiento alguno y debe estar adecuadamente protegida en el caso de lluvia.
Es recomendable también que, finalizada la soldadura, la unión sea identificada para conocer quién realizó el trabajo, la fecha y hora de la soldadura. Estos datos se pueden escribir con corrector blanco sobre el tubo.
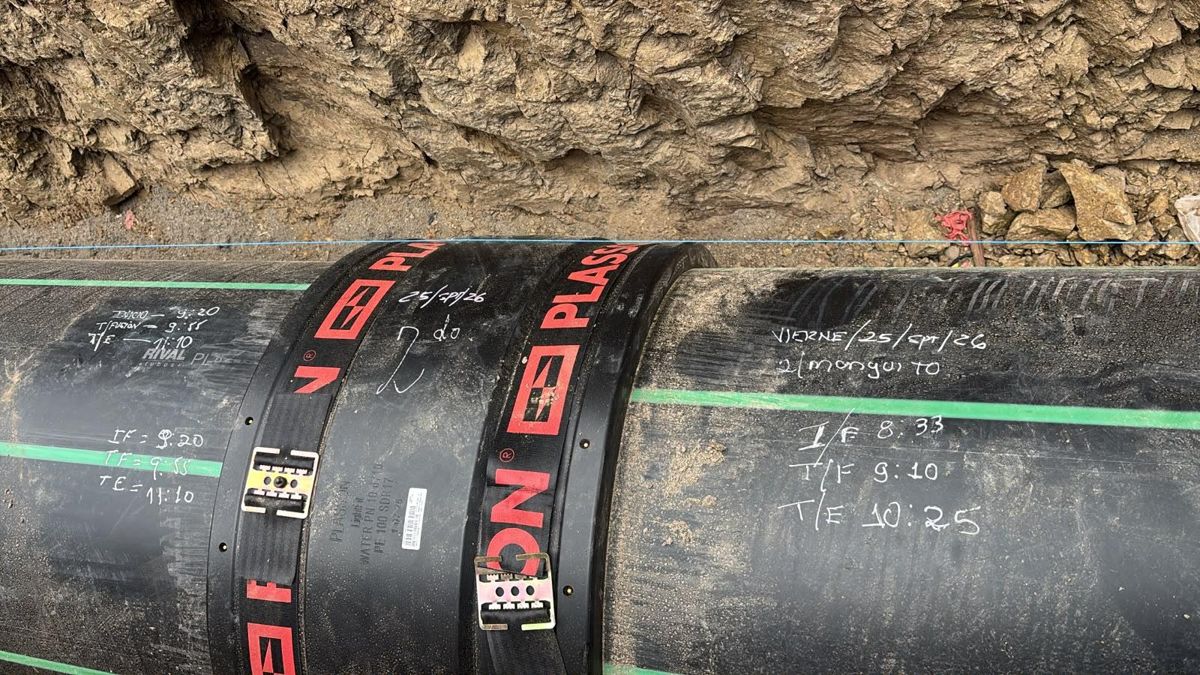
Un equipo de electrofusión permite descargar los reportes de las soldaduras realizadas, donde constan los parámetros utilizados en cada soldadura, con su fecha y hora de realización. También existe la posibilidad de agregar el nombre del operador y de agregar un módulo GPS para contar con las coordenadas de cada soldadura.
Reflexión
El ensamblaje mediante accesorios electrosoldables se utiliza ampliamente en sistemas de transporte de gas combustible por su simplicidad, rapidez de ejecución y seguridad.
Este método es ideal para reparaciones porque, a diferencia de la termofusión a tope, no exige desplazar uno de los extremos que se van a unir. El operador debe concentrarse en la preparación y la limpieza de los materiales; durante la soldadura, el equipo ejecuta el proceso automáticamente, lo que reduce el riesgo de errores humanos.


