

Introducción
Para realizar una termofusión a tope no se requieren accesorios, solo es necesario un equipo de termofusión a tope compuesto de un carrete para alinear los tubos, una fresadora y un plato calefactor. Los dos tubos se fusionan directamente aplicando calor sin requerir accesorios. Existen diversos métodos para soldar HDPE. En esta publicación explicaremos el procedimiento para hacerlo mediante termofusión a tope según ASTM F2620.
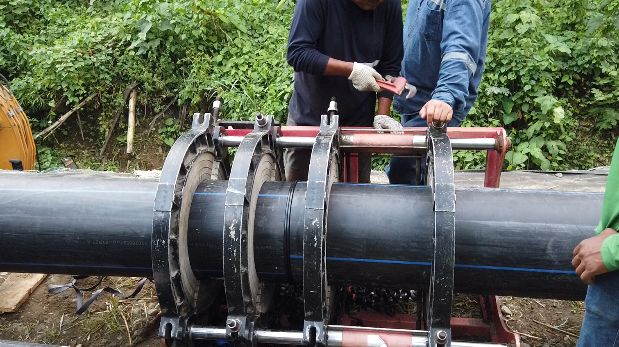
Preparación del equipo
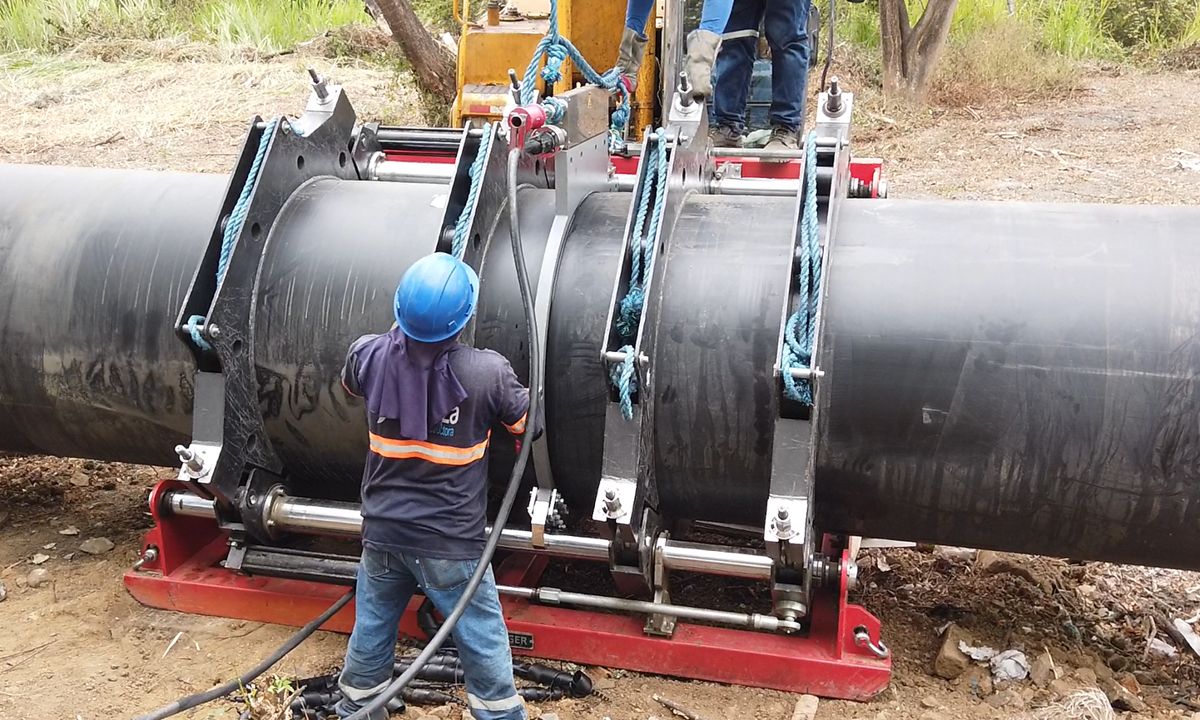
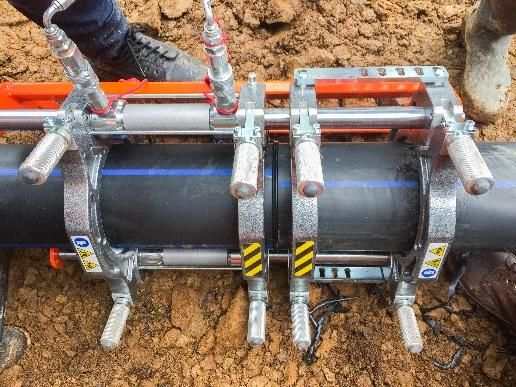
Antes de realizar una soldadura por termofusión a tope, debemos limpiar con abundante agua los extremos a soldar, comprobar que la fuente de energía funcione correctamente, encender el equipo y esperar que el plato calefactor llegue a 232 °C. El equipo incluye un carrete alineador compuesto de las siguientes partes:
- Carrete de sujeción y alineación: las mordazas del equipo sujetan los extremos de los tubos que se van a soldar. En conjunto, cuatro mordazas forman el carro alineador: dos son fijas y dos son móviles.
- Sistema hidráulico: las mordazas móviles son accionadas por dos cilindros hidráulicos conectados a una unidad oleodinámica, con palanca de apertura y cierre, válvula de máxima y válvula de alivio de presión.
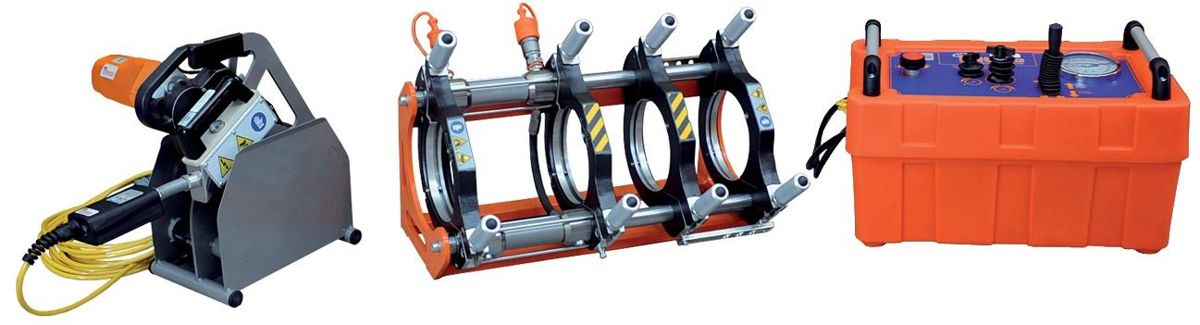
El procedimiento comprende las siguientes fases.
Preparación y alineación de los tubos a soldar
- Cierre el carrete para comprobar que ambos extremos estén alineados.
- Abra el carrete para limpiar las puntas de los tubos con alcohol isopropílico.
- Introduzca la fresadora y enciéndala.
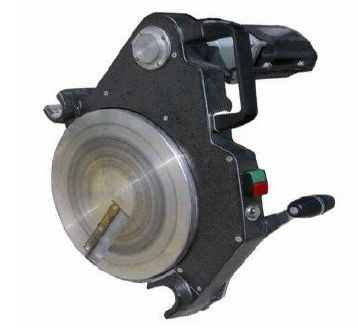
- Cierre el carrete para refrentar los tubos hasta obtener una viruta continua y uniforme.
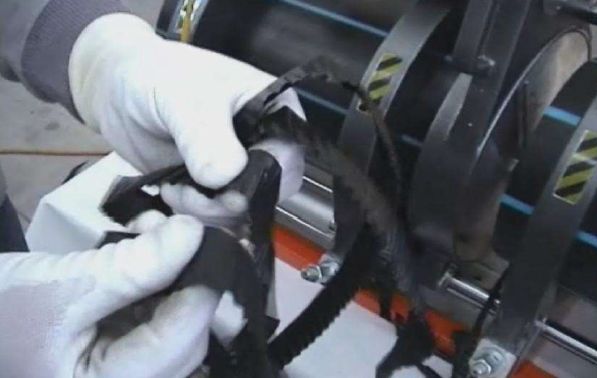
- Abra el carrete.
- Apague y retire la fresadora.
- Retire las virutas procurando no tocar con las manos los tubos refrentados.
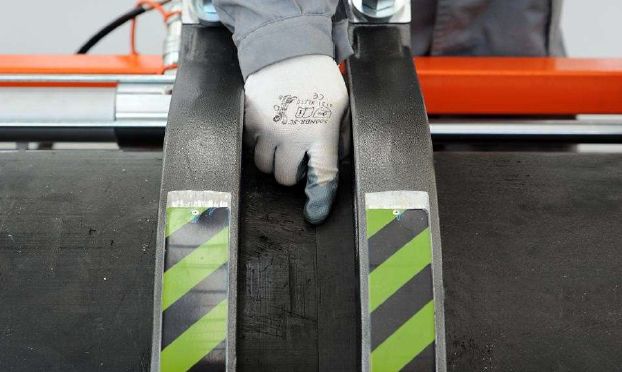
- Cierre el carrete y compruebe la alineación con un dedo: no deben existir pasos de luz ni escalones.
Precalentamiento
- Abra el carrete e inserte el plato calefactor.
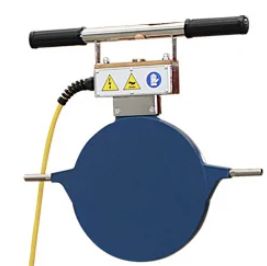
- Cierre el carrete hasta que los tubos toquen el plato calefactor.
- Aplique la presión de fusión hasta que se forme un labio uniforme en todo el contorno de ambos tubos.
- Baje la presión al valor de presión de arrastre y mantenga los tubos en contacto con el plato calefactor durante 4.5 minutos por espesor de pared de tubos.
Fusión
- Abra el carrete.
- Retire el plato calefactor cuidando no golpear los tubos.
- Cierre el carrete y aplique la presión de fusión.
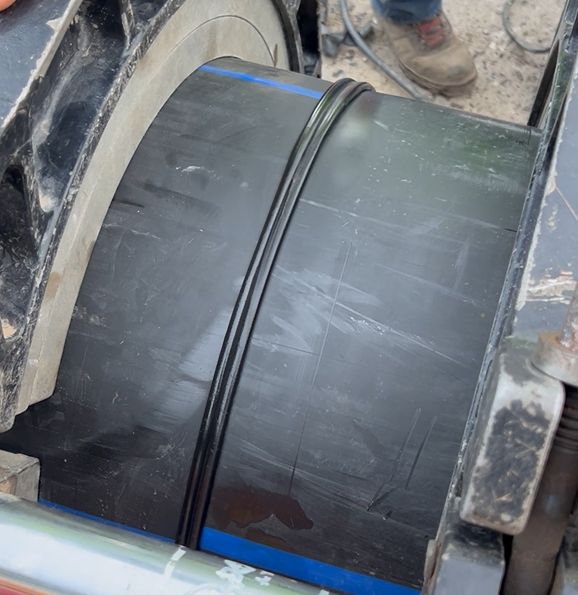
Se deben formar 2 labios de soldadura simétricos, lisos y asentados sobre el lomo de ambos tubos.
Enfriamiento
Sostenga inmóvil la unión derretida bajo presión de fusión hasta que esté lo suficientemente fría. Es importante dejar enfriar bajo presión antes de retirar la unión de la máquina de fusión a tope para lograr una buena integridad de la unión. Mantenga la presión de fusión contra los extremos de los tubos durante al menos 11 minutos por espesor de pared de tubos soldados. Evite los grandes esfuerzos, como tirar, instalar o manipular bruscamente, durante al menos 30 minutos o más, luego de retirar la máquina de fusión. No aplique presión interna hasta que la unión y el material que la rodea hayan alcanzado la temperatura ambiente del aire.
Reflexión
Una soldadura por termofusión a tope une dos tuberías PE100 creando un solo cuerpo monolítico. El HDPE tiene la capacidad de deformarse con calor, fusionarse al mismo material y, al enfriarse, formar un solo cuerpo sin perder propiedades mecánicas.
Este método es ideal para instalar tuberías nuevas porque no necesita accesorios. Es el método más utilizado y, por lo tanto, el más experimentado. Permite ver físicamente cómo el material va reaccionando a la temperatura y requiere de mucha atención del soldador.
Glosario
Presión de arrastre: es el valor de presión que marca el manómetro en el momento exacto cuando los cilindros hidráulicos logran mover un tubo.
Presión de fusión teórica: es el resultado del cálculo TPF = (Ap × IFP) / TEPA, donde:
- TPF: presión de fusión teórica.
- IFP: presión interfacial, que es una constante.
- TEPA: área total efectiva del pistón. Este dato es proporcionado por el fabricante del equipo.
- Ap: área del tubo en contacto con el plato calefactor. Es el resultado del cálculo Ap = (OD − t) × t × π, donde:
- OD: diámetro exterior del tubo.
- t: espesor de pared del tubo.
Presión de fusión: es la sumatoria de la presión de fusión teórica más la presión de arrastre.


